


玻璃焊点是一个经典的"高温冶金 + 表面物理"问题。电焊飞溅物能"长"在玻璃上,本质是高温熔滴的撞击—嵌入—凝固三步过程。下面拆解它的物理机制:
一、飞溅物是怎么"飞"出来的?
电焊时,焊条(或焊丝)端部在电弧高温(弧柱温度可达 6000–8000 K,足以汽化金属)作用下熔化,形成熔滴。熔滴并非安静地滴落,而是在几种力作用下被爆炸式弹射:
驱动力 | 机理 |
电弧力(电磁收缩力) | 电流通过熔滴时产生自磁场,沿熔滴轴向形成" pinch 效应",把熔滴拉断、加速射出 |
气体爆炸 | 熔滴内部溶解的气体(如 CO)瞬间析出,体积骤胀,把熔滴"炸"飞 |
熔池表面张力振荡 | 熔池受电弧压力凹陷后回弹,甩出小液滴 |
药皮/保护气气流 | 焊条药皮分解产生的高速气流携带微粒 |
这些熔滴直径通常在 0.1–2 mm,初速度可达每秒数米到十几米。
二、撞上玻璃时的关键:温度对比
(一)这是"焊点长在玻璃上"的核心物理条件:
1、钢/铁熔点:约 1500°C,飞溅物离开电弧后仍在飞行中保持液态或半液态;
2、普通钠钙玻璃软化点:仅约 700°C,远低于铁熔点。
(二)所以当炽热的熔滴(表面即使有所冷却,仍普遍在 1000°C 以上)撞击玻璃表面时,会发生:
1、局部瞬时熔化/软化玻璃:接触点处玻璃表层被加热到软化甚至局部熔融;
2、动能嵌入:熔滴的高速冲击把它"压"进软化的玻璃表层,像子弹打进橡皮泥;
3、润湿与粘附:液态金属与玻璃表面发生短暂的物理润湿,同时金属表面氧化层(FeO 等)与玻璃中的 SiO₂ 在界面处产生微弱的化学亲和;
4、急速凝固:玻璃是热的良导体"不良体"且热容量大,熔滴热量瞬间被导走,在 零点几秒内凝固成固态焊点,被"锁"在玻璃表层里。
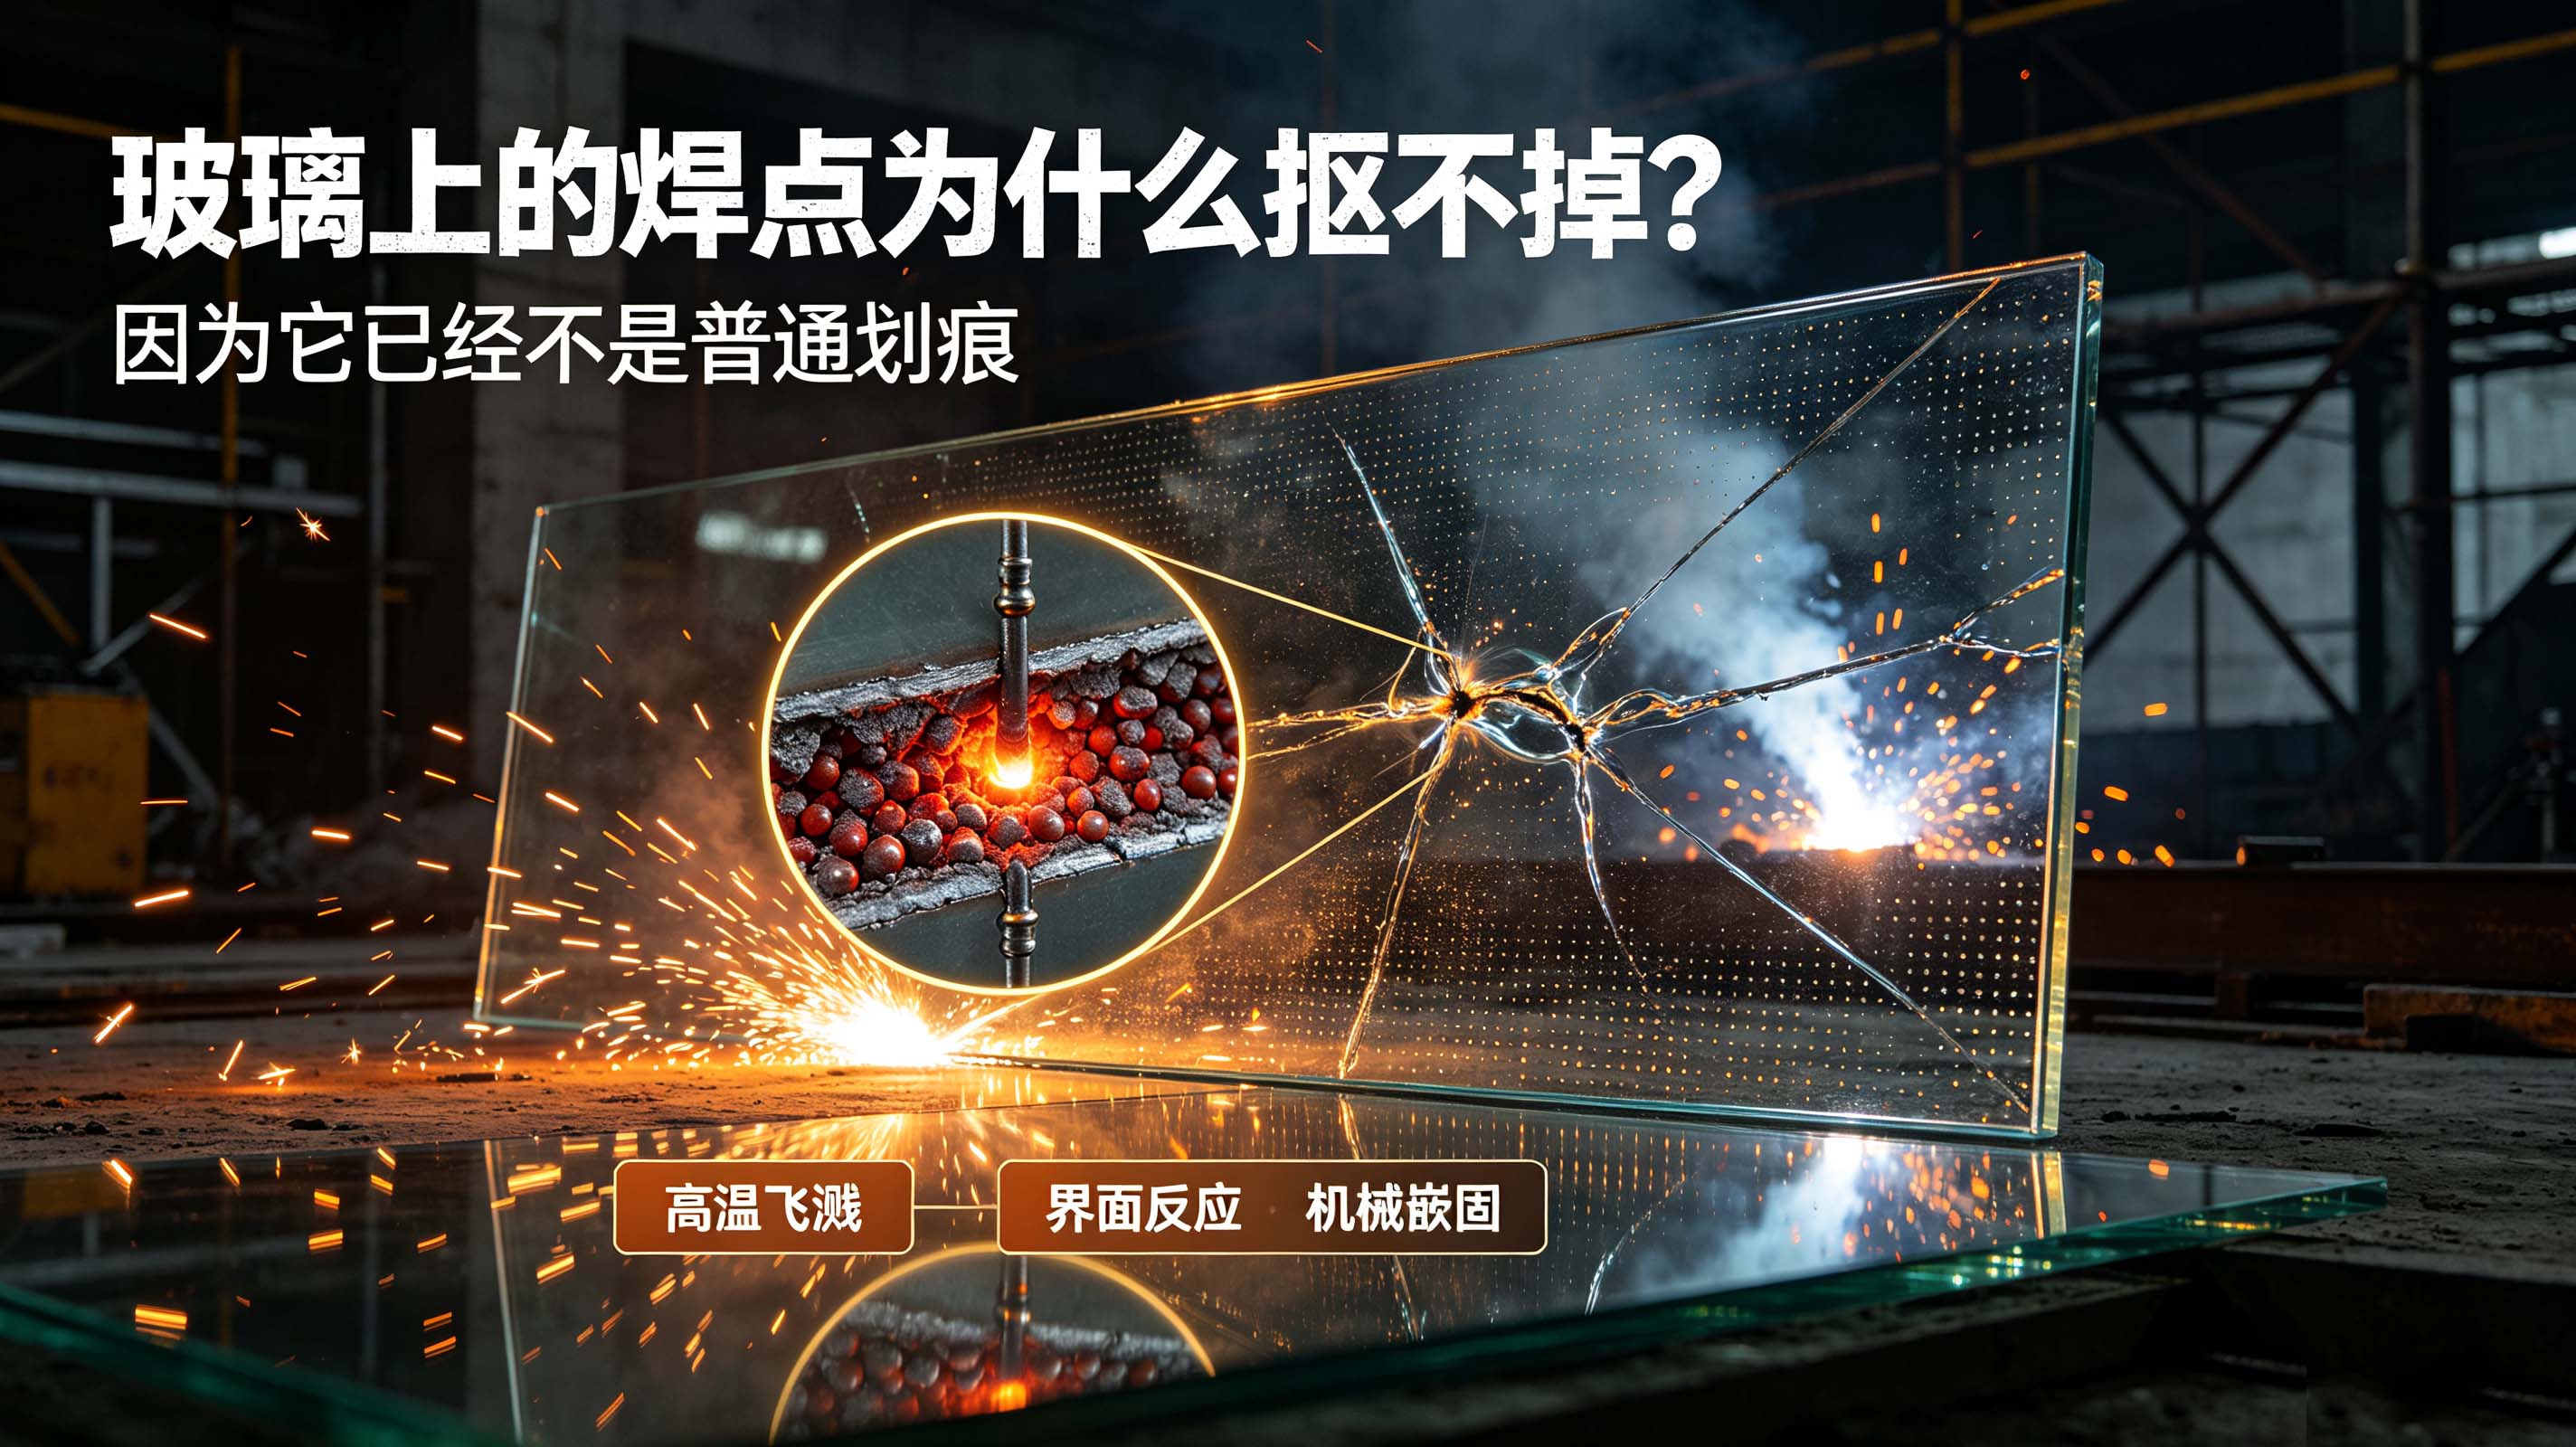
三、为什么抠不下来?
焊点与玻璃的结合并非简单"粘"在表面,而是机械嵌锁 + 界面粘附:
1、机械嵌合:熔滴嵌入软化玻璃形成的微凹坑中,冷却收缩后形成"倒钩"式锚固;
2、界面粘附:氧化物层与玻璃基体之间的范德华力及化学键合;
3、热应力锁死:玻璃在局部骤热骤冷中产生残余应力,把焊点"箍"得更紧。
这就是为什么硬抠只会把玻璃一起抠碎。
四、顺带一提:怎么防、怎么除
1、预防:焊接作业时用防火布/挡板遮蔽 nearby 玻璃,这是唯一可靠手段;
2、已沾上:小焊点可用单面刀片以极小角度(几乎平贴玻璃)刮除残留的凸起金属(金属比玻璃软,可刮掉),玻璃上留下的褐色"灼烧印"是玻璃本体的热蚀痕迹(表面微裂纹与应力变色),只能靠抛光去除(玻璃焊点修复),严重时不可修复。
一句话总结:电弧把金属炸成上千度的"子弹",玻璃软得像橡皮泥,熔滴一头扎进去瞬间凝固——不是焊点"粘"在玻璃上,而是玻璃被"烫"出了一颗嵌进去的金属铆钉。


